Tratamentul termic este o operație tehnologică formată din încălzire controlată și transfer de căldură și/sau răcire, prin care proprietățile produselor pot fi modificate în funcție de utilizarea lor. Există anumite tratamente termice care se folosesc pentru o familie de aliaje determinată – de exemplu pentru oțeluri inoxidabile și rezistente la acizi –, și există altele care sunt independente de materialul supus tratamentului. Eficacitatea tratamentului termic efectuat depinde de cât de bine sunt cunoscute procesele care se desfășoară în piesa de prelucrat. Trebuie știut exact care este distribuția temperaturii în interiorul ei și care este variația acesteia în timp.
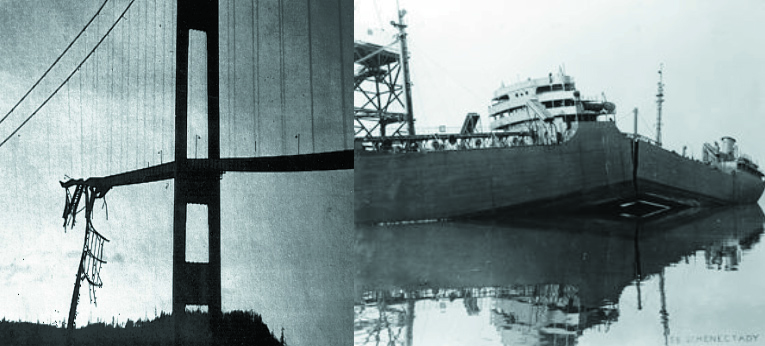
Ruperea fragilă a materialelor considerate corespunzătoare pe baza încercărilor tradiționale, montate în structuri de dimensiuni mari, care funcționează la temperaturi scăzute și sunt solicitate dinamic, a dus la o serie de catastrofe. Fragilizarea este caracteristică materialelor care cristalizează în rețea cubică cu volum centrat, astfel încât amenință și structurile de oțel, printre care și oțelurile inoxidabile și rezistente la acizi. Pentru aprecierea tendinței de fragilizare, respectiv a tenacității materialelor în condiții normale, servesc temperatura de tranziție și energia de rupere, măsurabile în cadrul încercării de încovoiere prin șoc. Aceasta din urmă poate fi modificată în mod semnificativ prin tratament termic.
01Recoacere de înmuiere
Tratament termic aplicat în general semifabricatelor deformate la rece. Scopul său este eliminarea din material a defectelor de rețea care îngreunează deformarea prealabilă și cea ulterioară. De exemplu, reducerea suplimentară a grosimii unei table laminate la rece se poate obține după o recoacere de înmuiere.
02Normalizare
Elimină neuniformitățile apărute în structură. De regulă constă într-o încălzire de austenitizare, urmată de răcire în aer; astfel se formează o structură perlitică fină. Temperatura de normalizare este determinată în primul rând de conținutul inițial de carbon. Normalizarea nu este adesea operația de tratament termic finală, ci creează doar structura corespunzătoare pentru tratamentul termic următor.
În schimb, la aliajele sudabile cu conținut de carbon de 0,2%, normalizarea nu este urmată de un alt tratament termic. În acest caz, normalizarea poate fi justificată de faptul că temperatura de deformare la cald a fost prea mare și s-a format o structură grosolană, sau că piesa a suferit o deformare la rece de mică amploare, eventual deformarea la cald a fost neuniformă, sau trebuie eliminată îngroșarea apărută de-a lungul cordoanelor de sudură. Rezultatul normalizării se stabilește prin măsurarea proprietăților mecanice ale epruvetei, și nu prin examinarea microstructurii.
03Recoacere de grosolanizare a grăunților
În timpul normalizării se formează adesea o așa-numită structură în șiruri, care rezultă din distribuția neomogenă a elementelor de aliere. La așchiere, șirurile de ferită, respectiv de perlită dispuse periodic sunt foarte nefavorabile. De aceea structura se grosolanizează.
04Tratament termic de recristalizare
La încălzirea produselor deformate la rece, în detrimentul grăunților deformați se dezvoltă grăunți nedeformați. (Deformarea la rece a oțelurilor deformează grăunții, ceea ce creează o durificare prin deformare. Duritatea de deformare poate fi eliminată prin recoacere de înmuiere. Încălzind la cca. 400-650 ºC, în detrimentul grăunților deformați apar grăunți noi, nedeformați. Mărimea grăuntelui care se formează determină proprietățile. (Mărimea grăuntelui depinde de gradul de deformare, de temperatura și durata încălzirii.)
Proprietățile produselor înmuiate sunt determinate de mărimea grăuntelui format. Iar aceasta depinde de gradul de deformare la rece, de temperatura și durata încălzirii. Despre rezultatul așteptat ne informează diagrama de recristalizare. În general trebuie urmărită o stare cu grăunte fin, dar, de exemplu, la tablele de transformator proprietățile magnetice sunt cu atât mai favorabile cu cât grăunții sunt mai grosolani. În multe cazuri trebuie aplicată o înmuiere parțială, deci recristalizarea trebuie realizată doar parțial. Astfel se pot obține, de exemplu, din sârme trase la duritate de arc, sârme semidure. Pentru verificarea reușitei înmuierii se pot aplica încercarea de duritate, respectiv încercarea de tracțiune, completate cu probe de tehnologie de deformare.
05Tratament termic de stabilizare
În timpul unui astfel de tratament termic – așa cum reiese și din denumire – scopul este stabilizarea structurii. De exemplu, la recoacerea de stabilizare a oțelurilor rezistente la intemperii, precum și a anumitor oțeluri rezistente la acizi, în aliaj se separă cupru. În timpul utilizării, suprafața ruginește, fierul se transformă într-un oxid cu structură afânată, astfel încât aproape de suprafață cuprul se îmbogățește și împiedică astfel oxidarea (ruginirea) ulterioară.
Pentru formarea unui astfel de strat protector, oțelul trebuie mai întâi să ruginească, de aceea astfel de produse nu trebuie vopsite.
06Tratament termic de detensionare
În timpul diferitelor tehnologii, în produse pot lua naștere tensiuni proprii dăunătoare. Acestea sunt dăunătoare din două puncte de vedere. Pe de o parte, se adaugă tensiunilor cauzate de sarcina de exploatare, reducând astfel capacitatea portantă, respectiv durata de viață, iar pe de altă parte, în timp îndelungat, din cauza relaxării tensiunilor proprii, poate surveni modificarea dimensiunilor sau deformarea piesei. Este deci indicat ca tensiunile proprii să fie relaxate prin tratamente termice de detensionare.
Cele mai frecvente sarcini:
- Relaxarea tensiunilor proprii ale pieselor turnate înainte de prelucrarea prin așchiere, astfel încât deformarea să survină încă înainte de prelucrare.
- Detensionarea între așchierea de degroșare și prelucrarea finală, astfel încât deformarea să se producă înainte de obținerea dimensiunii finale.
- Relaxarea produselor deformate la rece sau a produselor zvelte după îndreptarea prin deformare la rece, astfel încât relaxarea tensiunilor de deformare să nu survină în timpul depozitării sau utilizării, provocând deformare.
- Detensionarea pieselor sau sculelor călite prin relaxarea tensiunilor proprii macroscopice și microscopice, în vederea reducerii fragilității, respectiv a creșterii duratei de viață.
- Reducerea tensiunilor proprii este cu atât mai rapidă și mai completă cu cât încălzirea are loc la o temperatură mai ridicată. Pentru a împiedica reapariția tensiunilor, încălzirea trebuie urmată de o răcire foarte lentă (50-100°C/h).
- La alegerea temperaturii de relaxare, regula generală este că trebuie aleasă cea mai ridicată temperatură la care încă nu se desfășoară procese dăunătoare din alte puncte de vedere. În consecință, de exemplu:
- înmuierea produselor deformate la rece nu trebuie să depășească valorile prescrise,
- scăderea durității produselor călite, respectiv îmbunătățite nu trebuie să depășească valorile prescrise etc.
Pe această bază, pentru detensionarea pieselor turnate și a structurilor sudate se pot aplica chiar și 650-680 ºC, dar în cazul produselor îmbunătățite nu trebuie depășită prin încălzire temperatura de revenire. Produsele călite și deformate la rece încep să se înmoaie deja peste 250 ºC, aceasta putând fi deci considerată aproximativ temperatura-limită.
07Îmbunătățire
Îmbunătățirea este un tratament termic complex, format din călire și revenire. Scopul său este obținerea unei structuri fine, așa-numite spheroidale (îmbunătățite). Aceasta ia naștere prin descompunerea structurii călite în timpul revenirii. Cu cât temperatura de revenire este mai ridicată și cu cât menținerea la cald este mai lungă, cu atât procesul de descompunere este mai complet. Ca urmare, prin creșterea temperaturii de revenire* scad duritatea și rezistența, în schimb cresc energia de rupere și deformabilitatea.
În cele din urmă, prin creșterea temperaturii se poate ajunge la dispariția completă a efectului călirii, revenindu-se la starea înmuiată. Pentru o anumită calitate de oțel (compoziție chimică), parametrii tratamentului termic de îmbunătățire trebuie determinați astfel încât și valoarea rezistenței și a energiei de rupere prescrise de realizat să fie corespunzătoare. Este deci necesară rezolvarea unei sarcini de optimizare complicate.
08Tratamente termice de durificare superficială
Scopul tratamentelor termice de durificare superficială este în general sporirea rezistenței la uzură a suprafeței pieselor, în așa fel încât miezul pieselor să fie tenace, deci rezistent la rupere. Aceasta poate fi realizată pe două principii.
Cele două principii ale durificării superficiale
- Printr-un tratament termic în cazul căruia compoziția chimică a piesei nu se schimbă, dar starea de tratament termic, adică structura, da. Într-un asemenea caz, tenacitatea miezului este asigurată de starea îmbunătățită, iar structura călită a stratului superficial poate fi creată prin austenitizarea și călirea locală a stratului superficial al piesei îmbunătățite. Aceasta poate fi realizată prin călire cu flacără, călire prin inducție, călire cu fascicul de electroni**, călire cu laser etc. Cea mai răspândită este durificarea superficială prin călire prin inducție.
- Cealaltă metodă de durificare superficială este tratamentul termochimic. În acest caz, suprafața piesei este îmbogățită prin difuzie cu un anumit element, deci miezul și stratul superficial au compoziții chimice diferite.
09Cementare
Esența cementării constă în faptul că, difuzând carbon în stratul superficial al oțelurilor cu conținut redus de carbon, conținutul de carbon al stratului superficial poate fi crescut până la un nivel caracteristic oțelurilor de îmbunătățire, ba chiar celor de scule. Dacă în continuare întreaga piesă este austenitizată, apoi călită, miezul, din cauza conținutului redus de carbon, nu se călește, rămâne moale și tenace, iar stratul superficial va avea o rezistență la uzură corespunzătoare conținutului de carbon.
*Îmbunătățirea este un tratament termic complex, format din călire și revenire. Scopul său este obținerea unei structuri fine, așa-numite spheroidale. Aceasta ia naștere prin descompunerea structurii călite în timpul revenirii. Cu cât temperatura de revenire este mai ridicată și cu cât menținerea la cald este mai lungă, cu atât procesul de descompunere este mai complet. Ca urmare, prin creșterea temperaturii de revenire scad duritatea și rezistența, în schimb cresc energia de rupere și deformabilitatea.
**Fasciculul dirijat asupra piesei de prelucrat este format din electroni accelerați. Energia cinetică a fasciculului de electroni se transformă la impact în energie termică, prin care stratul superficial se topește și se vaporizează încă înainte ca energia termică dezvoltată să pătrundă în material prin conducție. Se poate aplica exclusiv în vid.
Sursă:
Materialul didactic al lui Dr. Kisfaludy Antal și Borossay Béla
Dr. Gácsi Zoltán și Dr. Mertinger Valéria: Fémtan
Lasă un răspuns